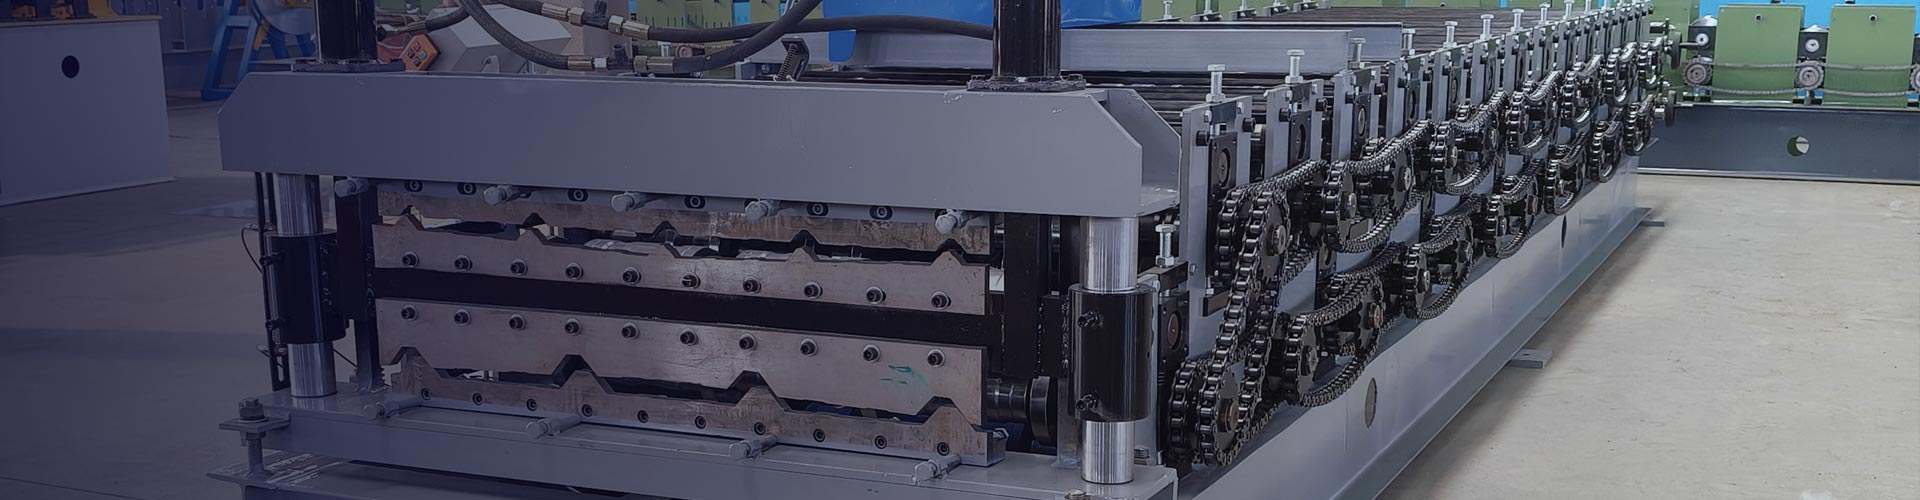
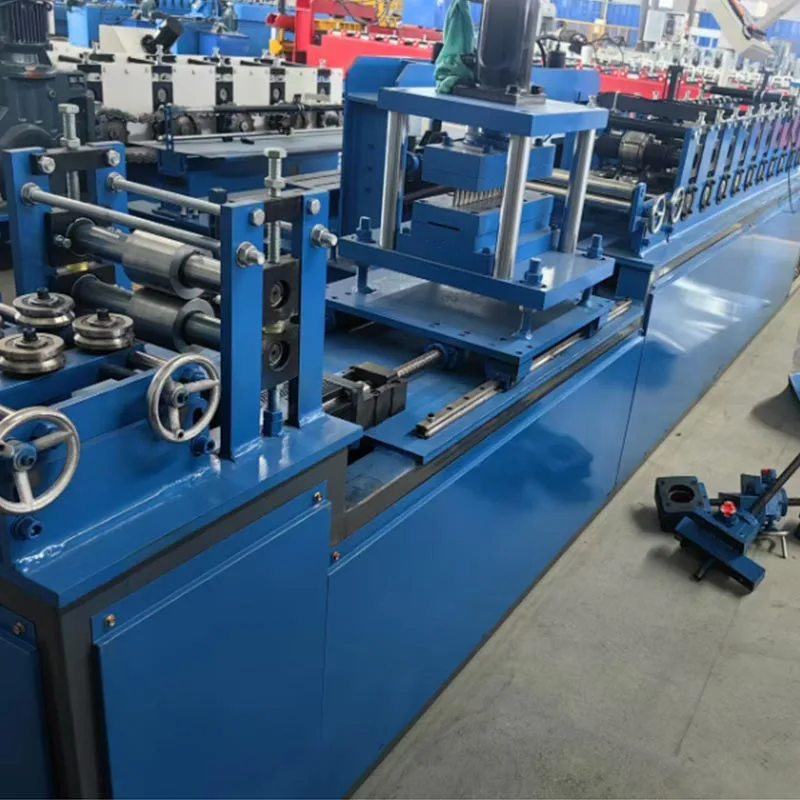
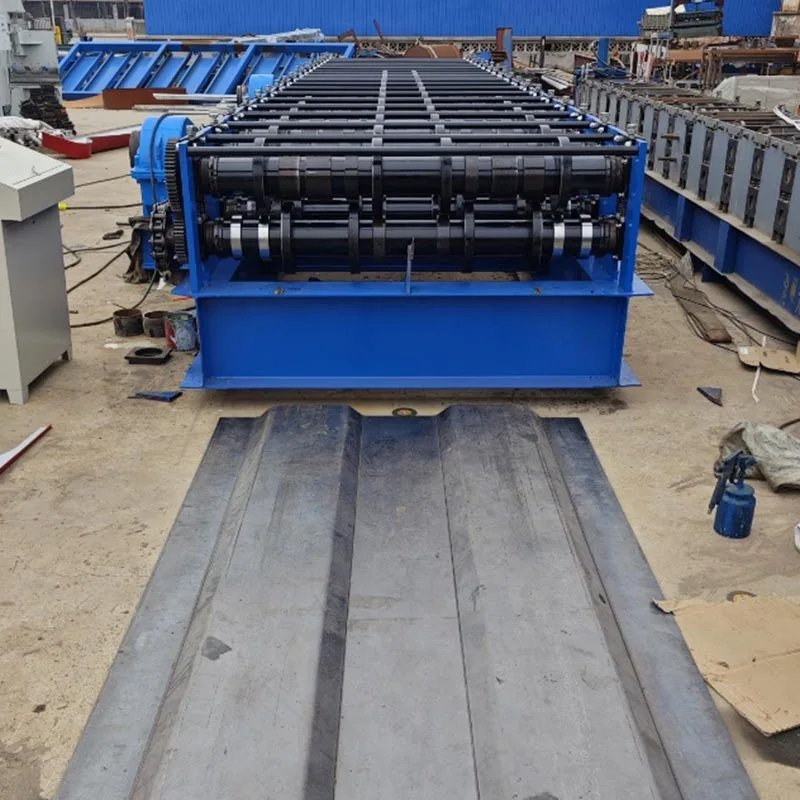
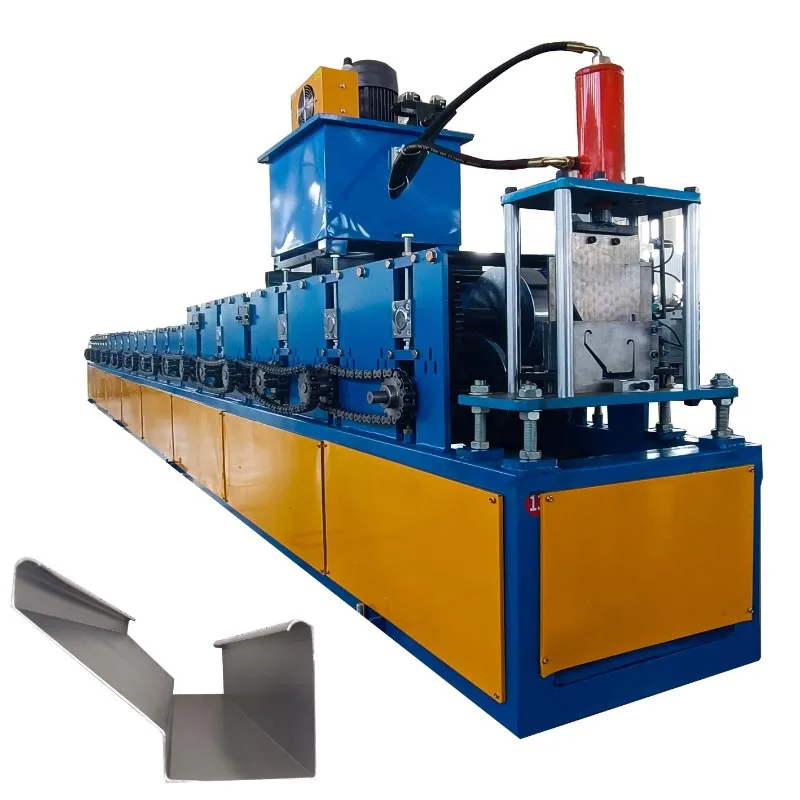
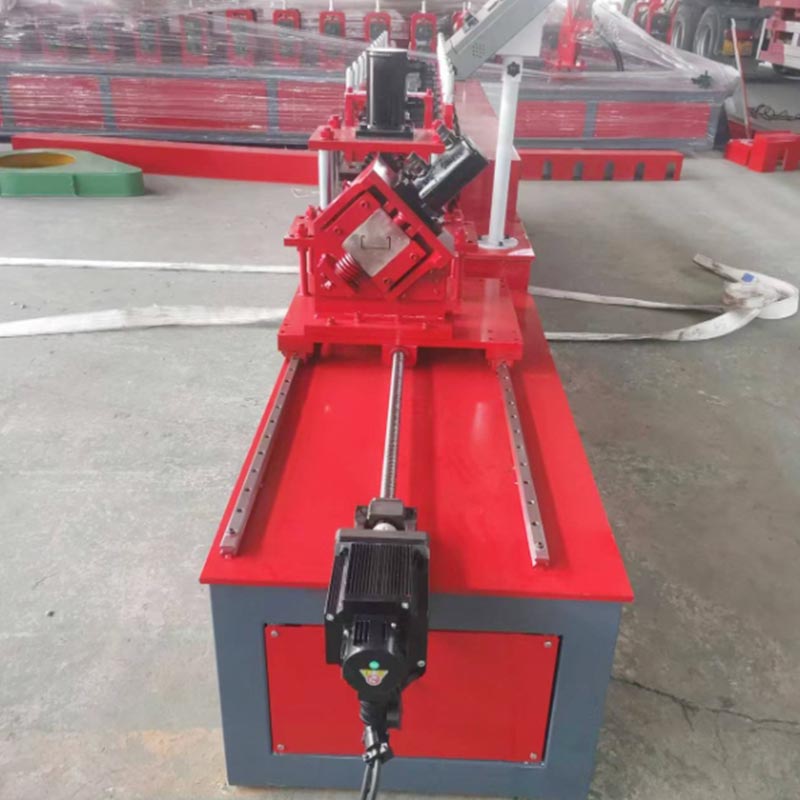
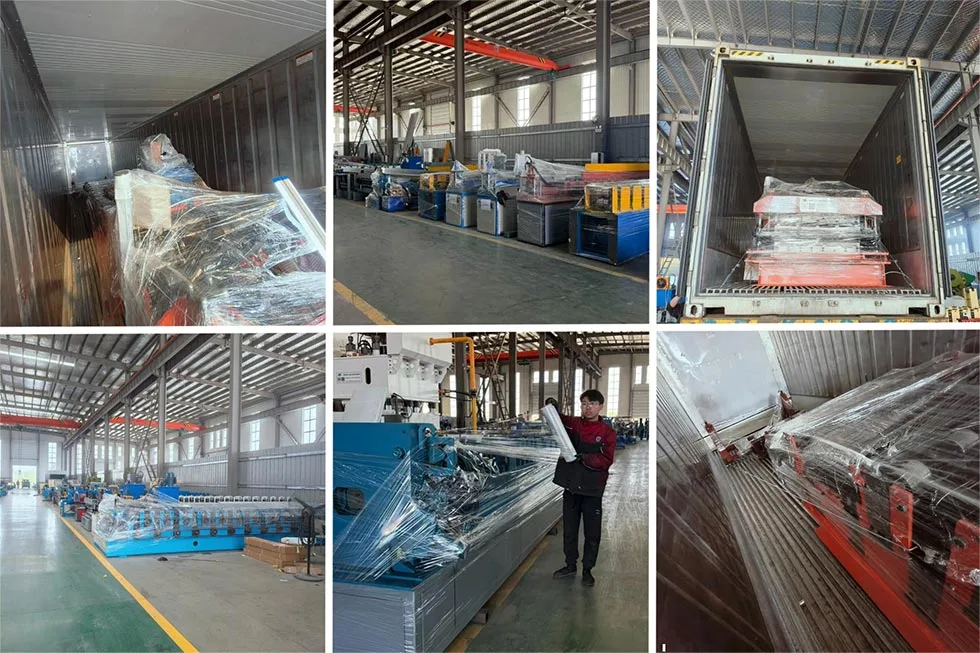
Mesin pembentuk gear sing dipotong diprodhuksi dening Parfu International Trading Co, Ltd yaiku mesin industri sing kuat. Iki digunakake ing industri konstruksi. Mesin Mesin iki ngolah kumparan baja mentah. Iki ngasilake bagean konstruksi sing tepat. Bagean kasebut diarani simbah baja, trek, lan saluran.
Dheweke mbentuk balung, utawa "Bone Naga," bangunan modern. Transformasi mesin gandum Gear sing didorong
Konstruksi. Ngganti gaweyan alon, manual kanthi cepet, produksi otomatis.
Jeneng "Gear Box" asale saka sistem drive inti. Sistem iki nggunakake gear sing angel kanggo ngirim kekuwatan sing gedhe banget,
Kekiatan, lan operasi lancar.Hese Gear Box Box baja Framing bisa mbukak suwene sajrone beban sing abot.
Dheweke
yaiku baju bibi baja gauge (LGS).
Kepiye kerjane?
Mesin pembentuk gear sing digorok yaiku sistem mbentuk gulung. Iki duwe langkah langkah-langkah kanthi langkah ing terus-terusan
proses. Sistem iki ngowahi bahan mentah menyang pigura sing wis rampung tanpa mandheg.
A. Uncoiler / Dekiler
Iki minangka titik wiwitan. Decoiler tugas abot duwe gulu baja sing gedhe. Kanthi lancar ora ngeculake coil lan
feed menyang mesin. Akeh decoiler duwe rem motor. Iki njamin konsisten, tension-kontrol
feed. Ngalangi koil saka Unraveling ora bisa dikendhaleni.
B. Pandhuan ing-feed & unit level
Bagean iki nuntun jalur kasebut menyang mesin lan nyepetake kurva dhisikan. Kurva iki kudu dicopot kaya ngono
Produk pungkasan langsung lan dimensi akurat.
C. Stasiun Mill / Formulir Formulir
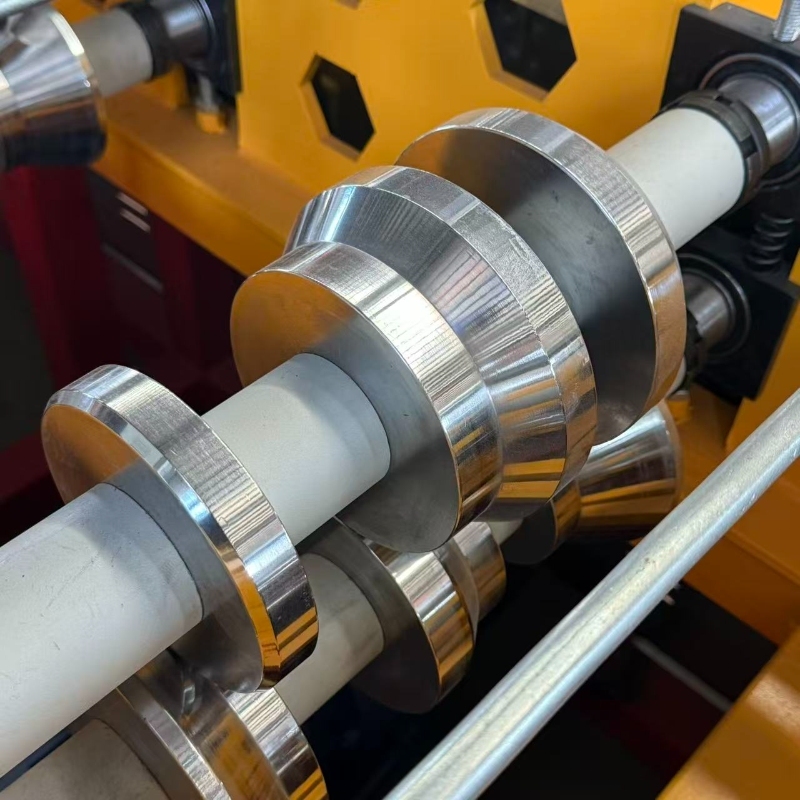
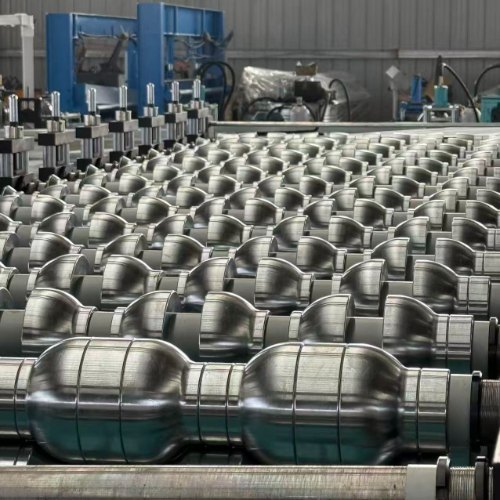
Iki minangka jantung mesin. Iki kalebu pirang-pirang rega gulungan sing dipasangake. Ing shafts iki, dirancang khusus
mbentuk rollers (utawa mati) dipasang.
Formulir Progresif: jalur baja ngliwati saben pasangan roller. Saben stasiun nindakake cilik, tambahan
Bend. Sawetara stasiun bisa uga wiwit nggawe sudhut. Sakteruse stasiun mboko sithik dipasang ing logam menyang a
C-wangun, bentuk U bisa uga profil kompleks liyane.
Gear Box Drive: Saben pasangan shafts ing stasiun formulir kasebut ana ing batang tengah. Sambungan iki
digawe liwat kothak koper sing kuat. Gings ngunci kabeh roda dadi sinkronisasi. Iki Ngilangake Slippage, Jaminan
produk sing konsisten lan bermutu tinggi.
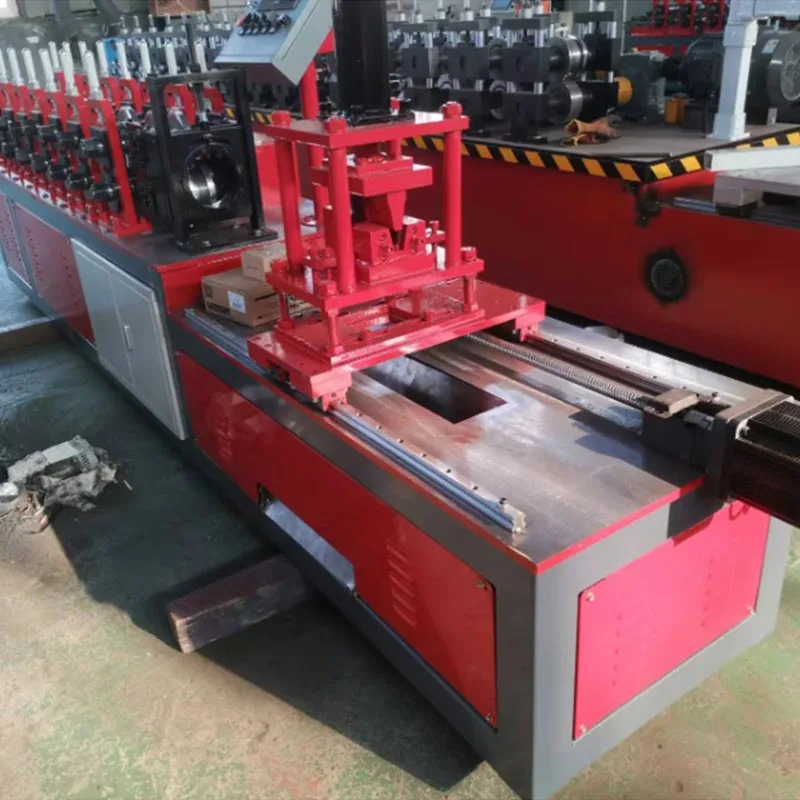
D. Punching lan Nolak Unit
Mesin mesin gandum gandum iki asring kalebu stasiun punching Integrasi. Iki nggunakake driven hidraulik utawa servo
pukulan kanggo nggawe bolongan ing web stud. Iki nambah fungsi kritis ngluwihi bolongan bajingan.
Kabel listrik, plumbing pipa, lan saluran mekanik. Unit kedudukan bisa ngethok bagean ing mburi
murid. Iki ngidini sambungan luwih gampang kanggo trek utawa komponen liyane.
E. Sistem Motong
Sawise dibentuk, baja dipotong kanthi dawa. Iki ditindakake kanthi nggunakake salah sawijining rong sistem dhasar:
Flying ngethok: Iki minangka sistem kacepetan dhuwur. Unit nglereni mindhah sinkronisasi karo profil obah sajrone
Motong. Banjur bali menyang posisi wiwitan. Iki ngidini produksi terus tanpa mandheg. Iku cocog kanggo
Output volume dhuwur.
Cut-Off Cut: Mesin mandheg sedhela kanggo saben potongan. Nyukur hidrolik utawa ndeleng profil kasebut kanthi resep. Iku a
Simpler, solusi sing kuat sing rada luwih alon.
Sistem Kontrol F. (PLC & HMI)
Pengontrol logika sing bisa diprogram (PLC) yaiku otak mesin. Operator nggunakake antarmuka mesin-mesin (HMI)
layar demek kanggo ngontrol kabeh. Paramement Input Operator kaya:
Tipe profil (e.g., kandang jaran, track), dawa, kuantitas, pola lan spucing
PLC nglukum printah kasebut kanthi tliti sing dhuwur. Iki ngatur decokerasi, rollers, pukulan, lan pemotong.
G. Tabel meja metu / run-out
Ing tahap pungkasan, potongan potongan nganti-dawa diwarisake saka mesin. Dheweke banjur rapi ditumpuk, siap
kanggo bundling lan transportasi.
Parameter lan spesifikasi konvensional
Spesifikasi penting kanggo nimbang:
Kelebihan Material (Gauge): Iki nemtokake kemampuan mesin kanthi nggunakake ketebalan baja sing kompatibel
Kanthi, biasane 0,4mm nganti 2.0mm (ditutup udakara 25 nganti 12-gauge).
Jembar materi: parameter iki nyetel watesan kanggo flange sing paling jero. Kandang jaran 150mm, umpamane, mbutuhake
Gula-gula udakara 300mm.
Kacepetan Formulir: Nuduhake pirang-pirang pira profil sing diprodhuksi saben menit (MPM). Kecepatan khas kalebu saka 15 nganti
Swara 45 MPM, dipengaruhi langsung dening kekuwatan lan desain mesin.
Stasiun roller: Jumlah tahap mbentuk kanthi tepat bentuk produk produk. Stasiun liyane ngidini luwih lancar,
Profil sing luwih kompleks. Mesin dhasar duwe 12-16 stasiun; model canggih duwe 20 utawa luwih.
Diameter shaft & materi: shafts kudu kuwat lan kaku. Mesin bermutu dhuwur nggunakake solid, karbon dhuwur
shafts baja. Iki asring diopeni lan lemah kanggo tliti lan dawa urip. Diameter umum yaiku 65mm, 70mm, lan
80mm.
Bahan roller: rollers sing mbentuk nawakake resistensi nyawa sing luar biasa, diraih kanthi nggunakake baja wesi kelas dhuwur
(CR12, CR12MOV) lan hardening menyang HRC 58-62.
Daya motor utama: Iki minangka tenaga motor drive ing Kilowatts (KW), sing nemtokake torsi mesin lan
kapasitas kanggo bahan sing luwih tebal. Rating umum kalebu saka 5.5 kW nganti 22 kw utawa luwih.
Sistem kontrol: Sistem kontrol kasusun saka Plc (E.G., Siemens, Mitsubishi) lan layar HMI.
Kapasitas Punching: Kinerja unit sing ditumbuk, diukur nganggo bolongan maksimal saben menit lan pukulan
meksa (tonnase).
Keuntungan utama
Mesin Gear Dandan Dandanan Gear Driver Ngirim kaluwihan sing akeh babagan pandang manual lan perpigian alternatif
Sistem.
Efisiensi sing dhuwur banget: siji mesin bisa ngubengi atusan meter saka framing saben jam. Iku ngotomatisasi karya
puluhan saka buruh manual.
Precision lan konsistensi: saben potongan sing diprodhuksi padha. Iki ngilangi kesalahan manungsa. Iki ndadékaké
Majelis ing situs web sing luwih cepet, luwih gampang, lan luwih akurat. Bangunan munggah luwih awal lan truer.
Kekuwatan lan kekiatan sing luar biasa: Sistem drive Gear wis luar biasa. Iki dirancang kanggo abot,
Gunakake terus ing lingkungan industri. Nduwe urip layanan sing dawa kanthi pangopènan minimal.
Keluwesan gedhe: kanthi ngganti set rollers (bentuk "bentuk gulung"), mesin sing padha bisa ngasilake profil sing beda.
Pabrikan bisa cepet ngalih saka nggawe kandhang kanggo nglacak utawa jambs. Iki nambah macem-macem varatilitas produksi.
Pengurangan biaya sing signifikan: investasi awal diimbangi dening bali sing kuat. Mesin kanthi dramatis kurang
Biaya tenaga kerja, nglereni sampah materi, lan nyepetake proyek rampung, nambah bathi sakabehe.
Aman safety: Aututomasi nyuda kebutuhan para pekerja kanggo ngatasi logam sheet sing cetha kanthi alat. Iki nyuda
Resiko ngethok, galur, lan cedera bengkel liyane.
Skenario panggunaan utama
Mesin pembentuk Gear sing digoreng-Gear sing didorong iki penting ing operasi apa wae sing kalebu pigura baja sing entheng.
Konstruksi bangunan omah: Mesin iki umume digunakake kanggo ngasilake komponen kanggo interior lan
Tembok njaba, jomba lantai, lan atap trusses ing bangunan omah lan apartemen.
Konstruksi komersial: Mesin iki cocog kanggo ngasilake komponen kanggo partisi interior, Ceiling Grids, lan
Tembok langsir eksternal ing bangunan komersial kayata kantor, hotel, sekolah, lan sekolah.
Konstruksi Industri: Kanggo nggedhekake gudang, pabrik, lan struktur industri skala gedhe liyane ing ngendi dawa
Span lan garis resik dibutuhake.
Tetanduran baja sing adhem (CFS) sing adhem: Iki minangka pelanggan utami. Perusahaan khusus ing
Panel tembok prefabricated, trusses, lan komponen liyane kanggo industri konstruksi.
Konstruksi modular lan prefabricated: Iki minangka lapangan sing saya tambah. Presisi komponen digawe mesin sampurna
Kanggo konstruksi modular situs, ing endi panel dibangun ing pabrik lan dipasang ing situs.
Alur kerja produksi
Proses saka bahan mentah kanggo produk rampung yaiku streamlines, aliran terus.
Langkah 1: Pesenan lan Programming
Operator ngirim kabeh spesifikasi urutan - dimensi profil, dawa, kuantitas, lan pukulan
pola-saka urutan tuku langsung menyang plc mesin nggunakake layar HMI.
Langkah 2: Loading material
Sawise forklift akeh kumparan kumpul menyang decoker, operator feed pungkasan liwat unit leveling lan
menyang penggalih pisanan.
Langkah 3: Persiyapan Mesin (Gulung Gulung - yen dibutuhake)
Ngalih menyang profil sing beda mbutuhake operator kanggo ngganti roller sing ana ing shafts-proses sing
nggantosi langkah sing paling akeh wektu ing owah-owahan ganti. Mesin modern tujuane kanggo nggawe proses iki kanthi cepet
bisa.
Langkah 4: Proses sing mbentuk lan pukulan
Operator miwiti mesin. Decokerine feed jalur baja. Sajrone bentuk, unit sing ditumbuk
bebarengan nggawe bolongan sing wis diprogram.
Langkah 5: Nglereni dawa
Profil sing dibentuk lan ditumbuk wis tekan sistem nglereni. Sistem sing dipotong kanthi obah nganggo profil,
Ndadekake potongan sing resik, lan bali menyang posisi wiwitan. Proses terus-terusan.
Langkah 6: Output lan tumpukan
Potongan sing wis rampung diwujudake, ditumpuk, dibungkus, lan diwenehi label, nggawe siap kanggo Pengiriman.
Langkah 7: Kontrol kualitas
Kanggo njamin kualitas sing konsisten, buruh sing nggawe mriksa periodik ing dimensi, bentuk, lan penempatan bolongan nglawan
Spesifikasi. Iki mesthekake kalibrasi mesin lan pematuhan standar.
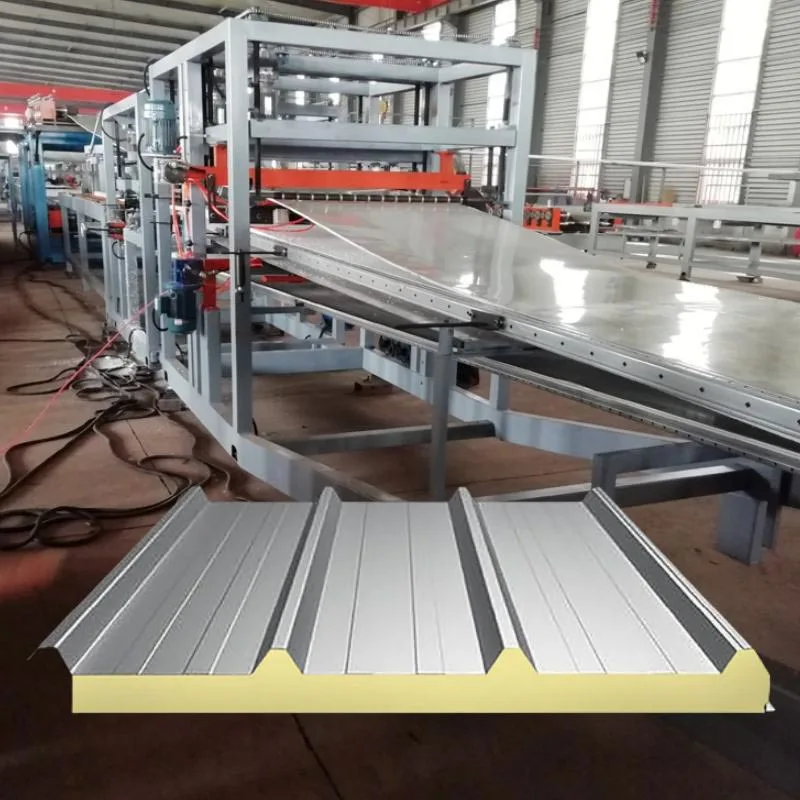
Kirimake priksaan menyang Parfu kanggo entuk rega lan informasi proyek kanggo mesin pembentukan mesin, mesin panel roti lapis, aksesoris mesin pembentuk. We njamin tanggapan sajrone 24 jam.
Kita nggunakake cookie kanggo menehi pengalaman browsing sing luwih apik, nganalisa lalu lintas situs lan nggawe konten pribadi. Kanthi nggunakake situs iki, sampeyan setuju kanggo nggunakake cookie.Kebijakan Privasi