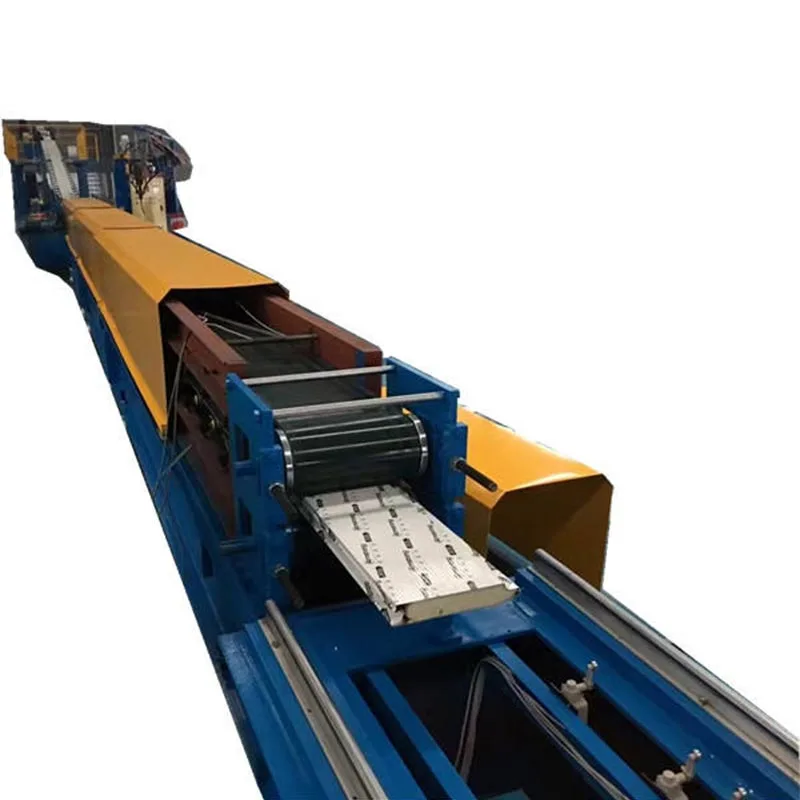
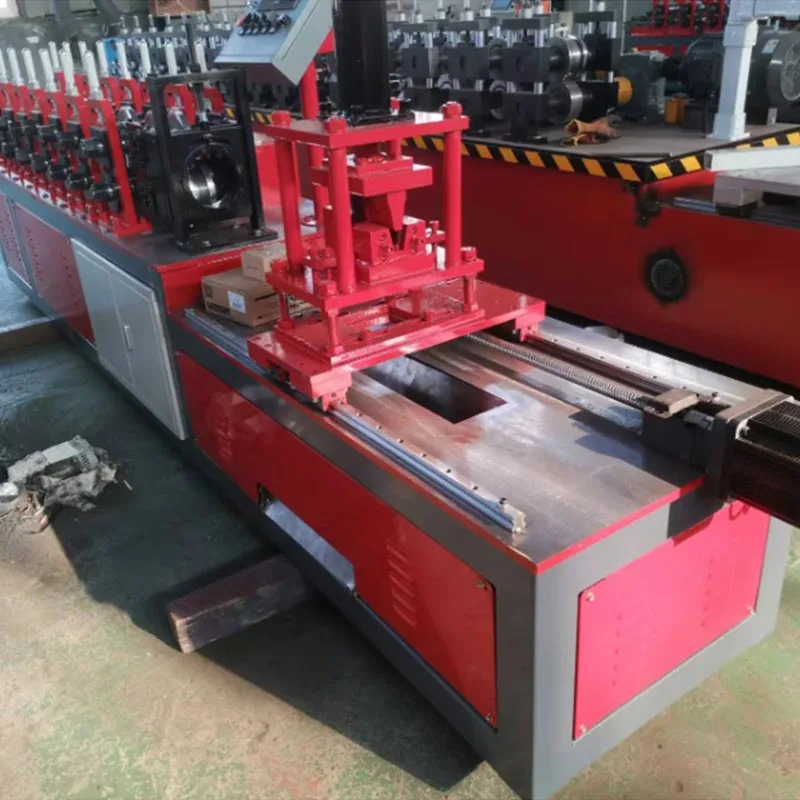
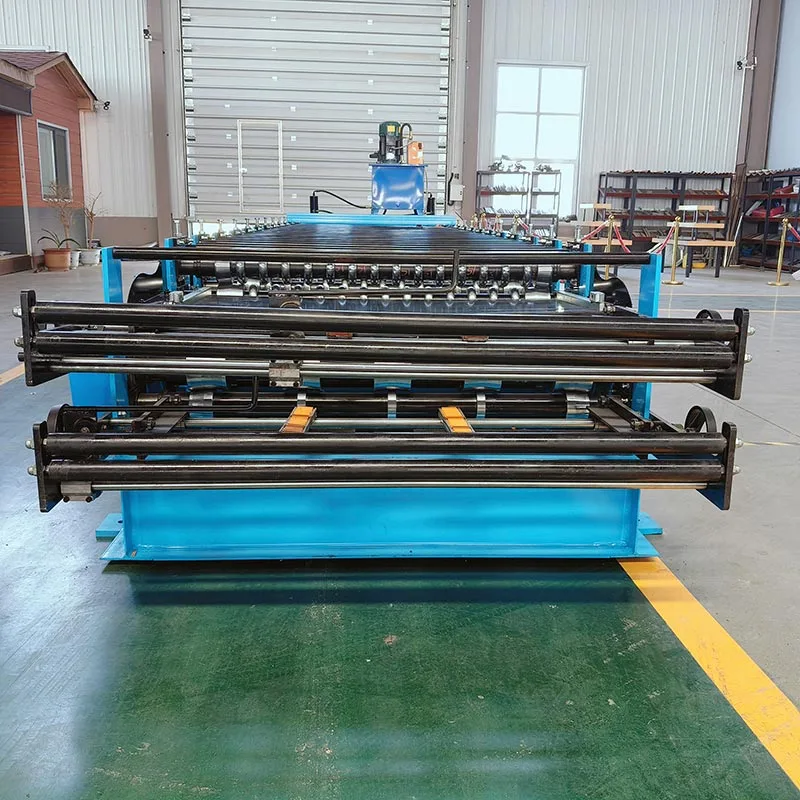
Langkah-langkah panggunaan inti sakamesin slittingyaiku: persiapan kanggo debugging → pakan lan penetrasi film → setelan paramèter → mesin uji coba mlaku → produksi formal → mateni lan rampung. Operasi miturut proses bisa njamin akurasi lan efisiensi slitting.
1. Preparation sadurunge wiwitan
Priksa status peralatan: Konfirmasi manawa sumber daya lan sumber udara (jinis pneumatik) sakamesin slittingiku normal, lading ora duwe kesenjangan, batang agul-agul ora ngeculke, lan kabeh komponen transmisi wis lubricated cekap.
Ngresiki area kerja: Mbusak lebu ing saubengé mesin, priksa manawa ora ana alangan ing nduwurke tumpukan lan unwinding, lan supaya ora mengaruhi operasi bahan.
Siapke bahan sing bisa digunakake lan alat: Siapke bahan mentah sing bakal dipotong (kayata film, kertas, kain non-anyaman), gulungan gulung, tape, lan liya-liyane, lan calibrate alat ukur (kayata pita ukur) luwih dhisik.
2. Loading lan penetrasi film
Bahan mentahan tetep: Ndandani gulungan bahan mentah ing gulungan sing ora digulung, atur ketegangan kanggo mesthekake rotasi lancar saka gulungan bahan mentah tanpa nyimpang.
Utas liwat film: Miturut identifikasi roller guide mesin, pass siji mburi bahan mentahan liwat roller guide, piranti koreksi, wadhah piso, lan roller doyo tarik ing urutan, lan pungkasanipun ndandani ing batang nduwurke tumpukan.
Nyetel keselarasan: Priksa manawa pinggiran bahan mentah sejajar karo garis referensi wadhah alat kanggo ngindhari masalah kayata potongan miring lan lebar sing ora rata nalika nglereni.
3. Setelan paramèter
Nyetel jembaré nglereni: Nyetel jarak antarane wadhah alat miturut syarat, gunakake alat ukur kanggo konfirmasi jembar saben bagean materi, lan kencengake sekrup mbenakake bilah.
Nyetel kacepetan lan tension: Adhedhasar karakteristik materi (kayata gampang stretchability saka film tipis lan dhuwur tension dibutuhake kanggo kertas kandel), nyetel unwinding, doyo tarik, lan kacepetan nduwurke tumpukan (dianjurake miwiti saka kacepetan kurang), uga nilai tension cocok kanggo nyegah wrinkling materi utawa breakage.
Setel paramèter nduwurke tumpukan: Pilih cara nduwurke tumpukan (kayata nduwurke tumpukan tengah, lumahing nduwurke tumpukan), nyetel tekanan nduwurke tumpukan kanggo mesthekake yen nduwurke tumpukan iku rapi lan tanpa looseness.
4. Testing lan imbuhan
Run test kacepetan kurang: Miwiti mesin lan test run ing 10% -30% saka kacepetan dirating kanggo mirsani status mlaku materi.
Inspeksi lan koreksi: Sawise mungkasi mesin, ngukur jembaré saka materi Cut lan mriksa apa sudhut warata lan free burrs. Yen ana panyimpangan, atur posisi wadhah alat, parameter koreksi utawa ketegangan.
Baleni test mesin: nganti akurasi nglereni lan nduwurke tumpukan flatness ketemu syarat, banjur mboko sithik nambah kacepetan.
5. Produksi formal
Nyepetake produksi: Sawise ngonfirmasi bener saka uji coba, alon-alon nambah kacepetan mesin menyang nilai sing disetel, lan mirsani operasi materi, status wadhah alat, lan kahanan nduwurke tumpukan ing saindhenging proses.
Pemriksaan reguler: Priksa saben 10-15 menit sajrone proses produksi kanggo ngatasi masalah kayata panyimpangan materi, nyandhang bilah, lan nduwurke tumpukan.
Data rekaman: Rekam kacepetan produksi, output, tingkat pass lan paramèter liyane kanggo optimasi lan pangaturan sabanjure.
6. Mati lan Nutup
Mateni normal: Sawise produksi rampung, ngurangi kacepetan dhisik, ngenteni bahan rampung, banjur mateni sumber daya lan gas mesin.
Reresik lan organisasi: Copot produk rampung sing wis digulung, ngresiki sampah lan bledug ing mesin, priksa manawa lading kudu dipoles utawa diganti, lan ngresiki peralatan.
Panyimpenan sing aman: Atur bahan mentah lan produk sing wis rampung, pasang piranti maneh, mateni daya ing area kerja, lan njamin keamanan.
Kita nggunakake cookie kanggo menehi pengalaman browsing sing luwih apik, nganalisa lalu lintas situs lan nggawe konten pribadi. Kanthi nggunakake situs iki, sampeyan setuju kanggo nggunakake cookie. Kebijakan Privasi